模具粗加工的核心特点为切削余量大、切削负荷高、材质硬度高、切削工况波动大,加工过程需要设备具备充足的刚性、优异的抗振性与稳定的承载能力,
高刚性硬轨机凭借结构层面的核心优势,匹配模具粗加工的严苛工况,成为模具制造行业粗加工环节的主流设备,其适配性优势体现在加工工况、成品质量、设备寿命等多个维度。
高刚性机身结构可承载模具粗加工的高负荷切削。模具原材料多为硬质合金、模具钢等高强度材质,硬度高、切削阻力大,粗加工需要去除大量多余材质,切削深度与进给量远超普通加工,瞬时切削冲击力强。它采用高强度铸铁一体成型机身,经过多级时效去应力处理,机身结构致密、刚性充足,不易发生弹性形变与塑性形变。宽大的硬轨接触面进一步提升整机承载性能,可全承载模具粗加工的持续高负荷切削力,不会因切削阻力过大出现机身晃动、结构偏移,为粗加工提供稳定的硬件支撑。
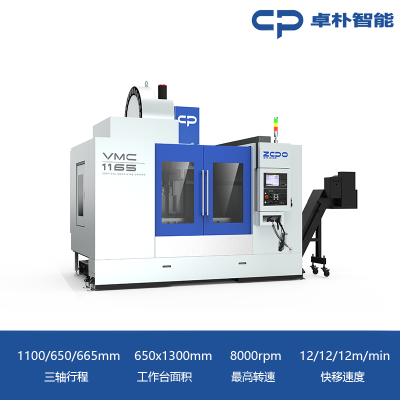
优异的抗振性能保障粗加工成型质量。模具粗加工多为大面积、大深度铣削,刀具持续接触工件,容易产生高频振动,振动不仅会造成工件表面刀纹杂乱、余量不均,还会加剧刀具损耗、影响后续精加工基准精度。高刚性硬轨机具备良好的阻尼减振特性,硬轨贴合面摩擦阻尼适中,可有效吸收切削过程中的振动能量,抑制刀具振动与整机共振。在复杂型腔、曲面、棱角等多变切削工况下,依然能够保持切削平稳,让粗加工余量均匀一致,精准保留精加工基准轮廓,减少后续精加工的修磨工作量。
耐磨稳定的导轨结构适配长时间连续粗加工。模具粗加工属于高强度持续性作业,单套模具加工耗时久,设备需要长时间高负载运行。它的导轨经过高频淬火、精密研磨处理,表面硬度高、耐磨性能优良,长期往复运动磨损量小。设备运行间隙稳定可控,不会因长时间切削出现导轨间隙增大、运行松动的问题,全程保持运动精度与切削稳定性,保障同批次模具粗加工的尺寸一致性,避免批量加工偏差。
强刚性加持可提升粗加工作业效率。传统低刚性设备为避免振动形变,需要控制切削深度与进给速度,加工效率偏低。它无需刻意降低切削参数,可适配大切深、大进给的高效切削模式,在保障加工稳定的前提下,大幅提升材质去除效率,缩短模具粗加工周期。同时,稳定的切削工况可减少刀具崩刃、磨损过快的问题,降低刀具更换频次与耗材成本,提升整体加工性价比。
结构稳定性保障复杂模具加工适配性。模具结构复杂,包含型腔、凸台、曲面、沟槽等多元结构,加工过程中切削负荷随时变化,对设备的工况适配性要求较高。它受力均衡、结构稳固,面对多变的切削负荷,可快速适配工况变化,保持加工轨迹精准、切削状态稳定,不会因局部负荷突变出现精度偏移,适配各类复杂结构模具的粗加工需求。
长期精度稳定性适配模具标准化生产。模具加工对基准精度要求严格,粗加工的基准偏差会直接影响后续精加工、抛光、装配的整体精度。高刚性硬轨机长期运行精度衰减小,设备状态稳定,能够持续输出标准化的粗加工成果,保障每套模具的基准统一、余量均匀,为后续工序提供优质的加工基础,提升模具成品合格率与品质稳定性。
综合刚性、抗振性、耐磨性、效率性的多重优势,高刚性硬轨机适配模具粗加工的高强度、高波动、高精度基准要求,是模具制造流程中重要的核心加工设备。


 微信公众号
 访问手机端
